
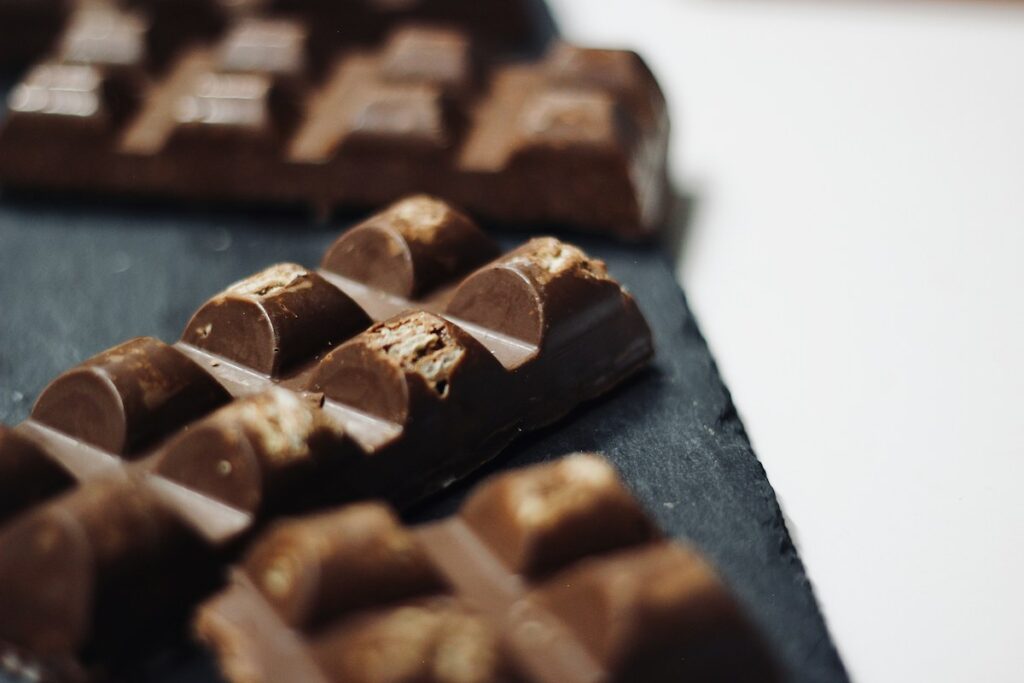
На конвейере шоколад был блестящим, а через время на поверхности возник светлый налёт; упаковка не исправит ошибку кристаллизации. Глянец и характерный излом связаны с управлением кристаллизацией какао-масла, поэтому параметры нельзя подбирать исключительно по цвету готовой плитки.
Этот материал посвящён отдельному процессу «темперирование шоколада»: от входной партии до готового заказа. Его задача не повторять общие правила кадрового аутсорсинга, а показать, почему конкретная операция влияет на качество, какие задания можно выделить вспомогательным сотрудникам и что должен сохранить руководитель участка в момент передачи смены.
Почему завершение операции ещё не означает готовность продукции
На пищевом производстве легко посчитать единицы, прошедшие через оборудование. Сложнее определить, какая часть результата действительно соответствует спецификации и может перейти к следующему этапу. Для этого входной материал, настройки, критерии приёмки, выходной лот и решение уполномоченного специалиста должны быть связаны. Иначе ошибка может пройти несколько операций и проявиться уже после упаковки.
В этой теме есть несколько самостоятельных рисков: несоответствие материала, ошибка технологического выполнения, дефект ручной операции, потеря идентификации и повреждение в логистике. Универсальное «будьте внимательнее» их не устраняет. Нужно знать, где конкретно выявляют отклонение, кто имеет право остановить передачу и каким документом фиксируется решение.
Далее рассмотрим маршрут одной партии. В каждой контрольной точке разделены четыре элемента: рабочая задача, характерный дефект, способ проверки и зона ответственности. Такая структура пригодится руководителю производства, технологу, службе качества и подрядчику, предоставляющему персонал на вспомогательные операции.
1. Подготовка массы: риск и порядок проверки
Где появляется отклонение. На этапе «Подготовка массы» характерная проблемная ситуация выглядит так: масса и формы имеют неподходящее состояние для следующего шага. Внешне соседние единицы могут казаться одинаковыми, однако их технологическая история или комплектация уже отличается. Если не установить границу затронутой партии, на следующем рабочем месте появляются две почти неразличимые группы продукции с разным статусом.
Что должен делать персонал. Основное действие: проверять рецепт и подготовку оборудования. Его следует превратить в исполнимую короткую инструкцию с образцом правильного результата. Исполнитель проверяет то, что отнесено к его компетенции, и обращается к мастеру при расхождении. Важно не допускать самовольного изменения параметров оборудования, рецептуры или критериев приёмки под давление срочного заказа.
Как не подменить качество скоростью. Наличие свободных рук позволяет быстрее перенести материал, подготовить тару и выполнить разрешённую сортировку. Но оно не исправляет источник дефекта: «масса и формы имеют неподходящее состояние для следующего шага». Если такое отклонение повторяется, задача руководителя не просто назначить дополнительного работника, а установить корневую причину, сравнить записи и проверить, выполняется ли действие «проверять рецепт и подготовку оборудования» в реальном процессе, а не только на бумаге.
2. Темперирование: риск и порядок проверки
Где появляется отклонение. На этапе «Темперирование» характерная проблемная ситуация выглядит так: неустойчивая кристаллическая структура проявилась поздним налётом. Внешне соседние единицы могут казаться одинаковыми, однако их технологическая история или комплектация уже отличается. Если не установить границу затронутой партии, на следующем рабочем месте появляются две почти неразличимые группы продукции с разным статусом.
Что должен делать персонал. Основное действие: регистрировать предусмотренную температурную историю. Его следует превратить в исполнимую короткую инструкцию с образцом правильного результата. Исполнитель проверяет то, что отнесено к его компетенции, и обращается к мастеру при расхождении. Важно не допускать самовольного изменения параметров оборудования, рецептуры или критериев приёмки под давление срочного заказа.
Как не подменить качество скоростью. Наличие свободных рук позволяет быстрее перенести материал, подготовить тару и выполнить разрешённую сортировку. Но оно не исправляет источник дефекта: «неустойчивая кристаллическая структура проявилась поздним налётом». Если такое отклонение повторяется, задача руководителя не просто назначить дополнительного работника, а установить корневую причину, сравнить записи и проверить, выполняется ли действие «регистрировать предусмотренную температурную историю» в реальном процессе, а не только на бумаге.
3. Подача в форму: риск и порядок проверки
Где появляется отклонение. На этапе «Подача в форму» характерная проблемная ситуация выглядит так: разный объём и захват воздуха дают неодинаковую поверхность. Внешне соседние единицы могут казаться одинаковыми, однако их технологическая история или комплектация уже отличается. Если не установить границу затронутой партии, на следующем рабочем месте появляются две почти неразличимые группы продукции с разным статусом.
Что должен делать персонал. Основное действие: проверять дозировку и состояние форм. Его следует превратить в исполнимую короткую инструкцию с образцом правильного результата. Исполнитель проверяет то, что отнесено к его компетенции, и обращается к мастеру при расхождении. Важно не допускать самовольного изменения параметров оборудования, рецептуры или критериев приёмки под давление срочного заказа.
Как не подменить качество скоростью. Наличие свободных рук позволяет быстрее перенести материал, подготовить тару и выполнить разрешённую сортировку. Но оно не исправляет источник дефекта: «разный объём и захват воздуха дают неодинаковую поверхность». Если такое отклонение повторяется, задача руководителя не просто назначить дополнительного работника, а установить корневую причину, сравнить записи и проверить, выполняется ли действие «проверять дозировку и состояние форм» в реальном процессе, а не только на бумаге.
4. Охлаждение: риск и порядок проверки
Где появляется отклонение. На этапе «Охлаждение» характерная проблемная ситуация выглядит так: режим неоднороден по участкам туннеля. Внешне соседние единицы могут казаться одинаковыми, однако их технологическая история или комплектация уже отличается. Если не установить границу затронутой партии, на следующем рабочем месте появляются две почти неразличимые группы продукции с разным статусом.
Что должен делать персонал. Основное действие: сопоставлять цикл и результат извлечения. Его следует превратить в исполнимую короткую инструкцию с образцом правильного результата. Исполнитель проверяет то, что отнесено к его компетенции, и обращается к мастеру при расхождении. Важно не допускать самовольного изменения параметров оборудования, рецептуры или критериев приёмки под давление срочного заказа.
Как не подменить качество скоростью. Наличие свободных рук позволяет быстрее перенести материал, подготовить тару и выполнить разрешённую сортировку. Но оно не исправляет источник дефекта: «режим неоднороден по участкам туннеля». Если такое отклонение повторяется, задача руководителя не просто назначить дополнительного работника, а установить корневую причину, сравнить записи и проверить, выполняется ли действие «сопоставлять цикл и результат извлечения» в реальном процессе, а не только на бумаге.
5. Выемка плиток: риск и порядок проверки
Где появляется отклонение. На этапе «Выемка плиток» характерная проблемная ситуация выглядит так: оператор повреждает кромку при извлечении. Внешне соседние единицы могут казаться одинаковыми, однако их технологическая история или комплектация уже отличается. Если не установить границу затронутой партии, на следующем рабочем месте появляются две почти неразличимые группы продукции с разным статусом.
Что должен делать персонал. Основное действие: определить критерий допустимых сколов. Его следует превратить в исполнимую короткую инструкцию с образцом правильного результата. Исполнитель проверяет то, что отнесено к его компетенции, и обращается к мастеру при расхождении. Важно не допускать самовольного изменения параметров оборудования, рецептуры или критериев приёмки под давление срочного заказа.
Как не подменить качество скоростью. Наличие свободных рук позволяет быстрее перенести материал, подготовить тару и выполнить разрешённую сортировку. Но оно не исправляет источник дефекта: «оператор повреждает кромку при извлечении». Если такое отклонение повторяется, задача руководителя не просто назначить дополнительного работника, а установить корневую причину, сравнить записи и проверить, выполняется ли действие «определить критерий допустимых сколов» в реальном процессе, а не только на бумаге.
6. Упаковка: риск и порядок проверки
Где появляется отклонение. На этапе «Упаковка» характерная проблемная ситуация выглядит так: в пачку попадают плитки разных выпусков. Внешне соседние единицы могут казаться одинаковыми, однако их технологическая история или комплектация уже отличается. Если не установить границу затронутой партии, на следующем рабочем месте появляются две почти неразличимые группы продукции с разным статусом.
Что должен делать персонал. Основное действие: разделять лоты и маркировать короб. Его следует превратить в исполнимую короткую инструкцию с образцом правильного результата. Исполнитель проверяет то, что отнесено к его компетенции, и обращается к мастеру при расхождении. Важно не допускать самовольного изменения параметров оборудования, рецептуры или критериев приёмки под давление срочного заказа.
Как не подменить качество скоростью. Наличие свободных рук позволяет быстрее перенести материал, подготовить тару и выполнить разрешённую сортировку. Но оно не исправляет источник дефекта: «в пачку попадают плитки разных выпусков». Если такое отклонение повторяется, задача руководителя не просто назначить дополнительного работника, а установить корневую причину, сравнить записи и проверить, выполняется ли действие «разделять лоты и маркировать короб» в реальном процессе, а не только на бумаге.
Производственный кейс: где была потеряна управляемость
На конвейере шоколад был блестящим, а через время на поверхности возник светлый налёт; упаковка не исправит ошибку кристаллизации. Сначала можно ошибочно решить, что нужен усиленный финальный контроль. Но финальная выборка уже видит последствия, тогда как исходная причина возникла раньше. Начните с карты операций: куда перемещался лот, сколько раз менялась маркировка, на каком этапе продукт считался принятым и кто последний подтверждал его состояние.
Полезно вести расследование по времени: первое известное отклонение, последние подтверждённо годные единицы и граница спорной партии. После этого отделить потенциально затронутую продукцию и организовать проверку по правилам предприятия. Не следует «разрешать» выпуск только потому, что заказ нужен сегодня: непроверенный возврат позже обойдётся дороже и поставит под удар доверие заказчика.
Глянец и характерный излом связаны с управлением кристаллизацией какао-масла, поэтому параметры нельзя подбирать исключительно по цвету готовой плитки. Указанную технологическую особенность важно включить в инструктаж и в передачу задания между сменами. Временный работник, который не получает этой информации, не сможет компенсировать пробел собственной наблюдательностью, каким бы ответственным ни был его подход.
Как посчитать численность без иллюзии, что машина работает без людей
Для расчёта нужны не только паспортная скорость оборудования, но и время на подготовку, комплектацию, контроль, уборку, безопасную транспортировку и переналадки. Например, автоматический участок выпускает в учебной модели 90 единиц в час, а ручное рабочее место способно проверить и уложить 60 единиц. При восьми часах чистого времени на втором посту верхняя оценка составляет 480 единиц, даже если машина потенциально выдаст 720.
Результат будет ещё ниже, если внутри этих восьми часов учтены переналадки или другие обязательные операции. В таком случае следует сначала установить фактическую доступность рабочих мест и требования качества, затем решать, нужен ли отдельный упаковщик, подающий материалы сотрудник либо изменение маршрута. Увеличение численности без устранения узкого места может лишь создать очередь незавершённого производства.
Нельзя перекладывать на вспомогательную бригаду функции, требующие специальной квалификации или допуска. Между подачей тары и управлением опасным оборудованием проходит существенная граница. Рабочее задание для подрядчика должно указывать разрешённые операции, условия инструктажа, ответственного руководителя и порядок сообщения об отклонениях.
Контрольная таблица перед выпуском партии
| Этап | Характерный риск | Контрольное действие |
|---|---|---|
| Подготовка массы | масса и формы имеют неподходящее состояние для следующего шага | проверять рецепт и подготовку оборудования |
| Темперирование | неустойчивая кристаллическая структура проявилась поздним налётом | регистрировать предусмотренную температурную историю |
| Подача в форму | разный объём и захват воздуха дают неодинаковую поверхность | проверять дозировку и состояние форм |
| Охлаждение | режим неоднороден по участкам туннеля | сопоставлять цикл и результат извлечения |
| Выемка плиток | оператор повреждает кромку при извлечении | определить критерий допустимых сколов |
| Упаковка | в пачку попадают плитки разных выпусков | разделять лоты и маркировать короб |
Эту таблицу можно использовать как заготовку для внутреннего чек-листа. В реальном документе рядом необходимы номер партии, время, результат проверки и уполномоченное лицо. Для отдельных видов продукции действуют собственные санитарные, технические и законодательные требования; таблица не заменяет технологические инструкции или обязательные испытания.
Смена заказа в середине дня: пять действий без хаоса
- Закрыть запись по предыдущей партии и отметить незавершённые единицы.
- Убрать либо физически отделить материалы, не относящиеся к новому заданию.
- Сверить версию инструкции, материалы, маркировку и параметры рабочего места.
- Проверить первые единицы по утверждённому эталону и подтвердить допуск к потоку.
- Передать новой бригаде сведения об отличиях, открытых вопросах и ответственных.
Такая схема особенно полезна при работе нескольких смен и кадровых подрядчиков. Если одна бригада начинает с незакрытой партии, а другая уже получила новое задание, возникает пересортица. Предотвращать её дешевле заранее установленным временем передачи и понятным физическим разделением зон.
Показатели качества: измерять результат, а не создавать красивую отчётность
Основной показатель для темы «темперирование шоколада»: доля плиток, прошедших контроль поверхности, отделения от формы и партии темперирования. Его стоит анализировать вместе с количеством задержанных лотов, частотой повторной обработки и причинами остановок. Если фиксировать только выпущенное количество, сотрудники могут непреднамеренно получать стимул скрывать проблемы до конца смены.
Отдельно полезно сравнить три момента: число единиц на выходе первой операции, принятые единицы после контроля и отгруженные без исправлений. Разница подскажет, где появляются потери. Но вывод по одному дню делать рано: оцените несколько сравнимых смен, загрузку оборудования и число изменений продукта. Метрики должны помогать разбирать процесс, а не заменять фактическую проверку.
Короткая инструкция для нового сотрудника
Перед первым заданием наставник показывает безопасный маршрут перемещения, разрешённые действия, образец приемлемого результата, признаки дефекта и способ вызова мастера. Затем новичок выполняет несколько операций под контролем, получает предметную обратную связь и только после подтверждения готовности работает в установленном режиме. Для пищевых и регулируемых направлений добавляются обязательные требования по гигиене, обучению и допускам.
Каждая передаваемая инструкция должна быть короткой, актуальной и написанной понятным языком. Нельзя заменять обучение устной фразой «смотри за остальными». Наблюдая за опытными коллегами, новый работник может перенять и полезные приёмы, и небезопасные сокращения. Показывать следует утверждённую технологию, а не случайные привычки смены.
Частые вопросы руководителей
Можно ли поручить весь процесс временным работникам?
Перечень доступных операций определяется требованиями к квалификации, уровнем риска и реальным договором. Вспомогательные задачи часто можно выделять, но допуск к оборудованию, изменение рецептуры, санитарные решения и выпуск продукции должны оставаться под предусмотренным контролем.
Что делать, если брак заметили после упаковки?
Нужно определить затронутые лоты, прекратить дальнейшую передачу спорной продукции и действовать по внутренней процедуре несоответствий. Простая перепаковка без установления причины не гарантирует исправления.
Что важнее в первую неделю: скорость или точность?
Сначала безопасное выполнение и достижение стабильного качества, затем управляемое увеличение темпа. Норму стоит применять после обучения и подтверждения готовности, а не в качестве замены инструктажу.
Контрольные действия перед новой сменой
Шоколадная плитка с белёсым налётом: проверьте сырьё, процесс и передачу партии до упаковки. В первую очередь обратите внимание на «Можно ли поручить весь процесс временным работникам?» и «Что делать, если брак заметили после упаковки?». Лучше заранее устранить непонятные моменты, чем разбирать последствия после выхода на работу или завершения заказа.
Темы статьи: #Шоколадная #плитка #ПищевоеПроизводство #КонтрольКачества #ProffiTeam
Другие полезные материалы есть в журнале ProffiTeam. Для обсуждения реальных вакансий и услуг используйте страницу контактов.
По теме: Для разбора белёсого налёта именно после темперирования рассмотрите причины, режим охлаждения и последовательность проверок. Читать подробный разбор.