
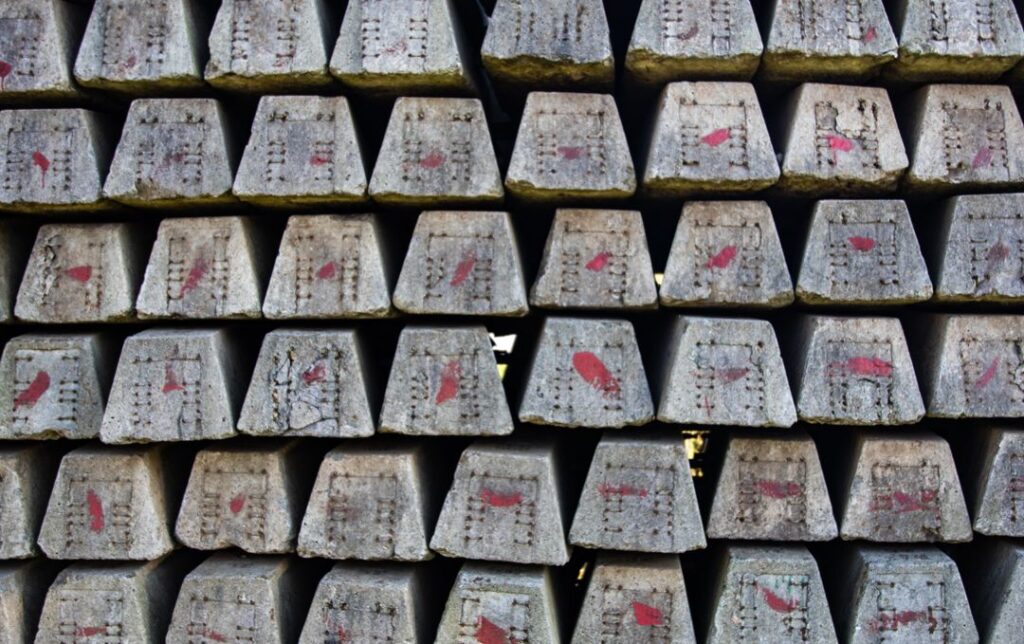
Силикатный блок выходит из формы правильной геометрии, но при погрузке на паллету кромка скалывается. Контроль прочности и сохранности блоков продолжается после формования: важно оценивать условия выдержки, перемещение и фиксацию груза. При выпуске силикатных блоков контролируют сырьевые смеси, формование, режим твердения и последующее складирование. Поддоны, стяжки и защитные материалы должны обеспечивать сохранность блоков при перевозке.
Снаружи процесс кажется последовательностью операций: принять материалы, выполнить работу, проверить и упаковать. Внутри он устроен сложнее. Целостность кромок и повторяемость размеров зависят не только от оборудования, но и от того, когда сотрудник заметил отклонение, кому сообщил и была ли у него возможность остановить передачу сомнительной продукции или материала на следующую операцию. Эта статья рассматривает один конкретный производственный процесс, а не универсальные советы «как управлять рабочими».
Где заканчивается операция и начинается качество
На производстве силикатных блоков нельзя ставить знак равенства между завершением технологического шага и приемкой его результата. Например, операция «проверка рецептурной и производственной партии» может быть формально выполнена, но следующему участку ещё нужно убедиться, что материалы и результат операции соответствуют спецификации, документам партии и установленным критериям приёмки. Если этот контроль не обозначен, дефект передаётся вместе с партией и обнаруживается позднее, уже после дополнительного труда.
Риск ошибок возрастает из-за смешения сырьевых смесей, формованных изделий, поддонов и защитных материалов. Материалы и изделия из разных партий нельзя объединять только из-за внешнего сходства: важны идентификация, характеристики, совместимость и требования конкретного заказа. Практичный подход состоит в том, чтобы выделять для каждого задания собственные материалы, маркировать незавершённые комплекты и не «доукомплектовывать» их деталями из соседнего заказа без документально разрешённой замены.
Особенно важно определить, что именно измеряется. Для этой технологии ключевой критерий — целостность кромок и повторяемость размеров. Не следует подменять его количеством изделий за час. При ускорении выпуска производительность может расти, а доля пригодной продукции снижаться. Деньги приносит не вся изготовленная продукция, а та, которую приняли и могут использовать по назначению.
Технологическая карта: пять точек, в которых нельзя терять управление
1. Проверка рецептурной и производственной партии
Первый вопрос мастера: что должно быть готово до запуска операции? Для этапа «проверка рецептурной и производственной партии» требуется сверить задание с фактическим составом материалов, убедиться в их идентификации и проверить состояние рабочего места. Неподтверждённая исходная точка делает последующий контроль ненадёжным, даже если оборудование работает исправно.
2. Формование с контролем геометрии
Этап «формование с контролем геометрии» часто связывает две команды. После этапа «проверка рецептурной и производственной партии» здесь могут обнаружиться ошибки, исправление которых потребует дополнительной проверки и согласованных действий с партией. Чтобы избежать споров, принимающая сторона проверяет обозначенные параметры, фиксирует расхождение и передаёт дальше только разрешённую часть партии.
3. Выдержка и обработка по технологическому режиму
При операции «выдержка и обработка по технологическому режиму» особенно опасны скрытые ожидания: кажется, что следующая стадия сама исправит мелкие недочёты. Но при переходе к этапу «осмотр кромок и сортировка» дефект может стать заметнее или дороже. Поэтому необходим короткий критерий «принято / на доработку / в карантин», одинаково понятный оператору, контролёру и бригадиру.
4. Осмотр кромок и сортировка
Для этапа «осмотр кромок и сортировка» полезнее не максимальная скорость отдельного человека, а устойчивый темп всей цепочки. Если участок выпускает больше, чем может принять следующий, возникает незавершённое производство. Оно увеличивает поиск, пересорт и вероятность механического повреждения деталей при лишних перемещениях.
5. Бережная паллетизация и стяжка
Завершающий этап «бережная паллетизация и стяжка» не должен превращаться в формальность. Перед передачей на этап «отгрузки» сверяют количество, состояние изделия, идентификаторы партии и комплектность сопроводительных сведений. Одно неверное обозначение способно обесценить корректно произведённую партию.
Что делать с дефектом, пока он не стал рекламацией
Возьмём характерный риск: скол ребра. Оператор может увидеть признак первым, но не должен самостоятельно менять технологические допуски ради выполнения плана. Его обязанность — остановить передачу изделия и сообщить контролёру. Контролёр сверяет отклонение с утверждённой картой, а мастер определяет допустимый маршрут: проверка, доработка или изоляция.
Другой риск — отклонение геометрии. Здесь важно не просто вынести дефектное изделие за линию, а выяснить, с какого момента отклонение могло возникнуть. Это позволяет ограничить проверку конкретной партии, времени, станка или рабочего места вместо бессистемного перебора всего склада.
Контрольная таблица для конкретного участка
| Риск | Что проверить | Что сделать при отклонении |
|---|---|---|
| скол ребра | Осмотреть грани блоков и сверить дефекты с допуском | Отделить повреждённые блоки и проверить схему укладки |
| отклонение геометрии | Проверить размеры блока установленным методом | Удержать партию до решения ответственного за качество |
| неоднородность партии | Сверить маркировку, тип и контрольные показатели блоков | Разделить партии до завершения проверок |
| повреждение от стяжки | Осмотреть места контакта лент и защитных прокладок | Заменить схему фиксации и проверить затронутые изделия |
Как построить смену: роли, квалификация и границы ответственности
На производстве силикатных блоков не каждый работник должен уметь выполнять весь цикл, но каждый обязан понимать свою точку ответственности. Роли следует определять по операции, а не заменять названием «разнорабочий». Для участка могут потребоваться оператор формования, контролёр размеров, сортировщик и паллетировщик. Часть операций допускает ввод после инструктажа, другая требует подтверждённой квалификации, допуска или специального обучения согласно характеру работ.
Матрица операций и ответственности
| Участник | Его зона | Что фиксируется |
|---|---|---|
| Работник контроля партии | Проверяет идентификацию блоков и соответствие разрешённому выпуску | Партия и результат контроля |
| Работник укладки | Формирует паллеты по согласованной схеме без избыточной нагрузки на края | Количество и выявленные сколы |
| Контролёр упаковки | Проверяет защиту углов, стяжки и устойчивость груза | Результат проверки паллет |
| Работник отгрузки | Сверяет маркировку, число мест и порядок размещения в транспорте | Отгруженные паллеты и расхождения |
Пример распределения ролей: фактические полномочия, обучение и необходимые допуски определяются документами объекта и технологией.
Сколько человек понадобится: расчёт от операций, а не от ощущения нехватки
Предположим, это иллюстрация метода, а не норма отрасли: заказ составляет 1 200 единиц, ручная операция «осмотр кромок и сортировка» занимает по наблюдениям 45 секунд на годную единицу, а полезное время одного человека в смене составляет 420 минут. Трудоёмкость равна 1 200 × 45 / 60 = 900 минут. Деление на 420 даёт 2,14; значит, только для данной операции предварительно нужно не меньше трёх работников. Затем отдельно проверяют загрузку остальных стадий, допуски и доступность оборудования.
Мини-калькулятор руководителя: какие данные собрать до заявки
- объём изделий или заказов за смену и разбивка по сырьевых смесей
- фактическое время каждого из пяти этапов, включая «выдержка и обработка по технологическому режиму»
- процент возврата на доработку из-за «скол ребра» и других причин
- время на инструктаж, обязательные перерывы и подготовку участка
- количество доступных рабочих мест, инструмента и единиц оборудования
- график отгрузки, разрешённое время упаковки и предельный объём незавершённого производства
Почему узкое место перемещается после усиления одной операции
Если ускорить «формование с контролем геометрии», следующий этап «выдержка и обработка по технологическому режиму» получит больше заготовок, чем способен обработать. Снаружи это выглядит как повышение производительности, но фактически часть времени будет потрачена на складирование и поиск. Проблема особенно заметна там, где изделия различаются по характеристикам и нельзя безопасно складывать разные заказы в одну тару.
Предприятие должно видеть ритм по каждому этапу. На производстве силикатных блоков достаточно начать с почасового учёта входа и выхода участка, количества ожиданий и накопленного незавершённого производства. Если перед какой-то операцией постоянно растёт очередь, именно её исследуют первой. Но дополнительного сотрудника ставят только после проверки сырья, оснастки и реального времени выполнения.
Безопасность и допуск: что нельзя решать ускорением
Характер операций на производстве силикатных блоков определяет реальный набор ограничений: движение оборудования, острые или горячие поверхности, электрические риски, пыль, химические компоненты, физическая нагрузка или требования санитарного режима. Предприятие обязано оценивать опасности применительно к конкретному рабочему месту, а не переносить универсальный перечень из чужого цеха.
Как выглядит хороший первый день новой бригады
На первой смене разумно ограничить новичка одной понятной операцией, например «проверка рецептурной и производственной партии», если она допускает такую организацию труда. Контролёр проверяет первые результаты чаще, чем после стабилизации. По итогам смены бригадир отмечает не только присутствие, но и способность самостоятельно соблюдать стандарт операции.
Дальше ввод можно расширять: после подтверждения навыка сотрудник переходит к «формование с контролем геометрии» или другой разрешённой операции. Это не означает, что все роли становятся взаимозаменяемыми. Подготовка должна соответствовать реальным требованиям к квалификации и безопасности, а ротация не должна нарушать установленные ограничения.
Учёт смены без споров: что записывать каждый день
Для такого участка достаточно компактного журнала: дата, номер партии, операция, исполнитель, время начала и окончания, объём, статус проверки, причины переделки. Отдельно фиксируются вынужденные ожидания по причине недоступности оборудования или материалов. По итогам дня эти события позволяют увидеть, что повлияло на целостность кромок и повторяемость размеров, а что относится к кадровой дисциплине.
Показатели, за которыми стоит наблюдать еженедельно
Первый показатель — доля годных изделий при первом прохождении: количество изделий, прошедших контроль без доработки, делят на общее количество проверенных. Второй — повторный труд в минутах или человеко-часах, отдельно по причинам: скол ребра, отклонение геометрии, неоднородность партии и повреждение от стяжки. Именно эта разбивка показывает, является ли проблема случайной или системной.
Разбор ситуации: когда план закрыт, а прибыль исчезла
Представим типовой, условный для этой технологии случай: списание блоков из-за слишком тугой обвязки. Производственный отчёт фиксирует выпуск, но часть заказа нужно возвращать на доработку, проверять повторно и отправлять дополнительным рейсом. Изначально дешевле выглядела быстрая сборка без промежуточного контроля. После возврата выясняется, что цена пропуска операции была значительно выше стоимости короткой проверки.
Разбор начинают не с поиска виновного работника, а с маршрута изделия. На каком этапе могла возникнуть проблема? Был ли контроль после «выдержка и обработка по технологическому режиму»? Кто мог остановить партию? Сохранилось ли разделение по идентификаторам? Не противоречили ли производственный план и критерий целостность кромок и повторяемость размеров? Ответы позволяют изменить процесс, а не просто провести дополнительный инструктаж.
Когда привлекать внешних работников и как сформулировать техническое задание
На производстве силикатных блоков внешняя бригада может помочь с разрешёнными вспомогательными операциями, подготовкой комплектов, контролируемой упаковкой, перемещением и распределением партий. Но это возможно только после описания границ услуги, требований к навыкам, инструктажа и ответственных за выпуск продукции. Подрядчик не должен обещать «людей любой квалификации на любую операцию».
В заявке полезно указать: объект и адрес в Санкт-Петербурге или Ленинградской области, операцию «проверка рецептурной и производственной партии» и другие конкретные задачи, ожидаемый объём, сменность, требования к допускам, кто выдаёт задание, кто подтверждает качество, кто контролирует табель. Если основная задача относится к проверке критерия «целостность кромок и повторяемость размеров», в техническом задании указывают утверждённую методику проверки и лицо, ответственное за итоговое решение.
Если требуется отдельная бригада на вспомогательные операции, полезно заранее изучить подход ProffiTeam: аутсорсинг персонала для производства, работники для упаковки и фасовки и аутсорсинг персонала на склад. Эти страницы описывают организацию смен, а не заменяют техническую документацию предприятия.
Чек-лист руководителя перед запуском или усилением смены
- Утвердить список материалов: сырьевых смесей, формованных изделий, поддонов и защитных материалов.
- Разделить ответственность за «проверка рецептурной и производственной партии» и «бережная паллетизация и стяжка».
- Зафиксировать критерий качества: целостность кромок и повторяемость размеров.
- Показать бригаде примеры дефектов: скол ребра, отклонение геометрии, неоднородность партии, повреждение от стяжки.
- Подтвердить безопасный допуск и доступные каждому сотруднику операции.
- Измерить реальную трудоёмкость и указать график отгрузки.
- Организовать раздельное хранение годной продукции и изделий под вопросом.
- Согласовать порядок ежедневной сверки часов, результата и замечаний.
- Назначить ответственного за экстренную остановку и передачу информации.
- Проверить первый заказ не только на скорость, но и на комплектность и сохранность.
Частые вопросы о персонале и качестве на участке
Почему количество силикатных блоков на поддонах не равно годной отгрузке?
Следует проверить допустимые сколы, геометрию, целостность партии и способ фиксации блоков при погрузке. Повреждение от неправильной укладки может возникнуть после того, как выпуск уже отражён в отчёте.
Можно ли поставить универсального работника на все операции?
Только на те этапы, для которых у сотрудника есть необходимая подготовка и разрешённый допуск. Например, действия уровня «проверка рецептурной и производственной партии» могут отличаться по требованиям от «осмотр кромок и сортировка». Технически ответственные и опасные операции требуют своей квалификации.
Как понять, нужен ли дополнительный сотрудник?
Измерьте реальное время укладки блоков на поддоны, стяжки и подготовки к отгрузке и сопоставьте объём заказа с производительностью за полезные часы смены. Если очередь сохраняется даже при исправном оборудовании, подготовленных материалах и выверенных маршрутах, рассчитайте дополнительное рабочее место. Сначала исключите организационные простои: они не устраняются одним лишь увеличением численности.
Что делать при дефекте «скол ребра»?
Остановите передачу сомнительной продукции дальше, идентифицируйте затронутую партию и запишите обстоятельства. Далее ответственному специалисту требуется провести проверку расположения блоков, защитной упаковки и способа фиксации груза. Возврат в годный поток допускается только после предусмотренной проверки; произвольная «доработка на глаз» создаёт риск повторного дефекта.
Какие документы нужны для работы подрядной смены?
До запуска зафиксируйте согласованные операции и требования к навыкам, список допущенных работников, подтверждение необходимого инструктажа, технологические инструкции и критерии приёмки. Укажите правила безопасности и порядок передачи отклонений специалисту, ответственному за техническое качество. Отдельно согласуйте табель, порядок замены, ответственных на объекте и безопасный способ передачи рабочих замечаний.
Как снизить возвраты, если оборудование уже исправно?
Проверить переходы между операциями, образцы годной продукции, маркировку, комплектность и передачу смены. Часто причина связана не с самим станком, а с тем, что ошибка «неоднородность партии» вовремя не получила понятного статуса.
Практический вывод для руководителя производства
Силикатный блок правильного размера, но скалывается на паллете: подтвердите выполнение контрольных операций «Проверка рецептурной и производственной партии» и «Формование с контролем геометрии». При обнаружении отклонения сохраните номер партии и отделите спорные изделия до решения специалиста. Такая дисциплина снижает риск повторных претензий и делает организацию бригады предсказуемой.
Темы: #Силикатный #блок #Производство #КонтрольКачества #ProffiTeam
О персонале и работе на предприятиях: журнал ProffiTeam. Обсудить производственные задачи: контакты.